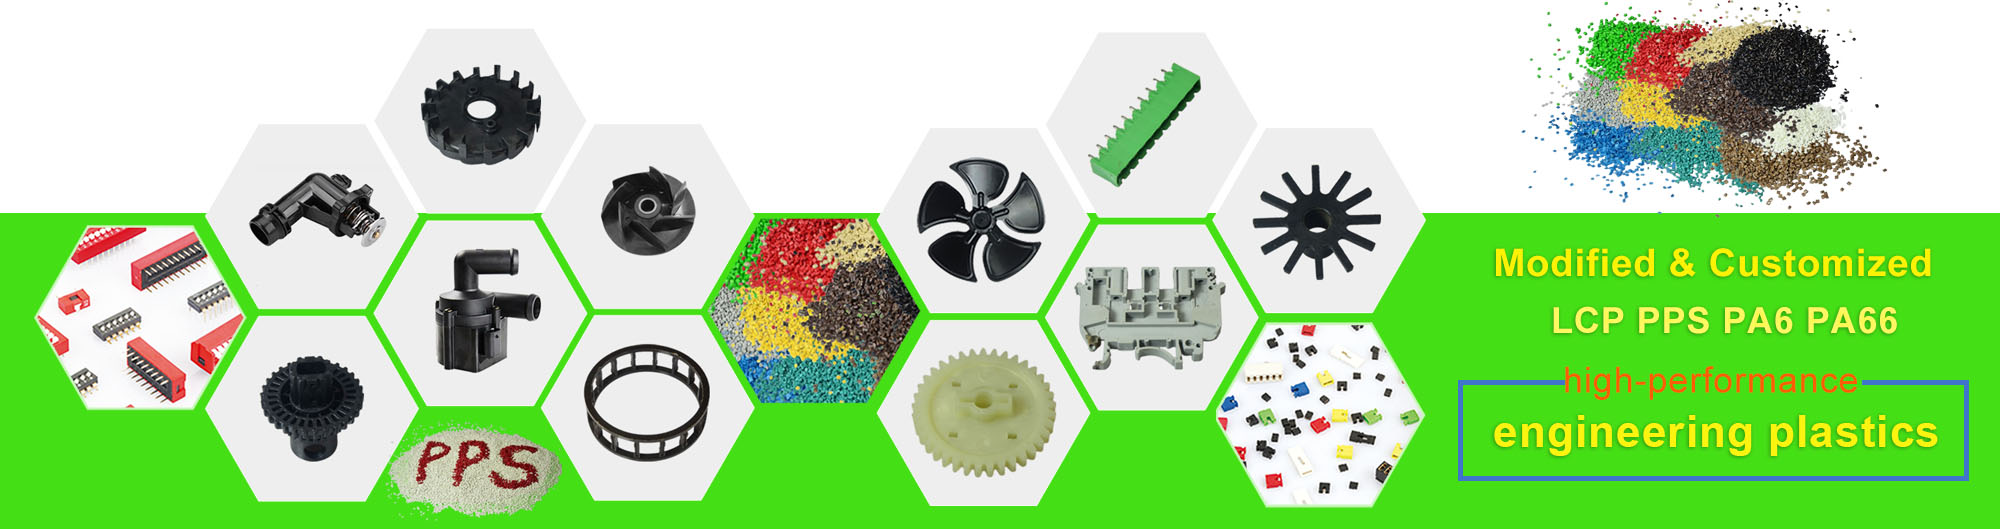

PPS راتنج نقي غير مقوى، درجة الحقن
- النوع: KLD60NG
- اسم المنتج: PPS راتنج نقي غير مقوى، درجة الحقن
خصائص مادة PPS (بولي فينيلين كبريتيد):
مقاومة ممتازة لدرجات الحرارة العالية: القدرة على العمل باستقرار لفترات طويلة في بيئة حرارة تتراوح بين 200-240°م، بمقاومة حرارية ثابتة جدًا. تتحمل درجات حرارة تصل إلى 265°م في المدى القصير، وعادة ما تتجاوز درجة حرارة التشوه الساخن 265°م. تتراوح درجة انصهارها بين 285°م و300°م.
تفاصيل المنتج:
| ميزات المنتج: درجة حقن، راتنج PPS نقي غير مقوى. | |||||
| الخصائص الفيزيائية النموذجية | |||||
| الأداء | المواصفة القياسية | الوحدة | PPS راتنج نقي غير مقوى | ||
| KLD60NG-NC | KLD60NG-BK | ||||
| الخاصية الفيزيائية | اللون | - | - | اللون الطبيعي | اللون الأسود |
| الكثافة | ISO 1183 | g/cm3 | 1.35 | 1.35 | |
| معدل امتصاص الماء | ISO 62 | % | 0.02 | 0.02 | |
| معدل الانكماش MD/TD* | - | % | 0.8/1.8 | 0.8/1.8 | |
| الأداء الميكانيكي | قوة الشد | ISO 527 | MPa | 100 | 100 |
| الاستطالة عند الكسر | ISO 527 | % | 8 | 8 | |
| قوة الانحناء | ISO 178 | MPa | 125 | 125 | |
| معامل الانحناء | ISO 178 | GPa | 7 | 7 | |
| قوة الصدمات المحزوزة (إيزود) | ISO 180 | kJ/m2 | 4.5 | 4.5 | |
| أخرى | درجة حرارة التشوه الحراري | ISO 75 | ⁰C | 204 | 204 |
| أداء مثبطات اللهب | UL-94 | - | V0 | V0 | |
| الأداء الحراري | معامل التمدد الخطي | ASTM E831 | cm/⁰C | 1.9e-05 | 1.9e-05 |
| معامل التمدد الخطي | ASTM E831 | cm/⁰C | 4.1e-05 | 4.1e-05 | |
| معامل التوصيل الحراري | ASTM E1461 | W/m/K | 1 | 1 | |
| الأداء الكهربائي | قوة العزل الكهربائي | ASTM D149 | KV/mm | 18 | 18 |
| مؤشر تتبع التسرب (CTI) | IEC 60112 | V | 125 | 125 | |
| مقاومة القوس | ASTM D495 | sec | 124 | 124 | |
| المقاومية الحجمية | ASTM D257 | ohms.cm | < 1.0E+7 | < 1.0E+7 | |
| *MD: معدل الانكماش العرضي؛ TD: معدل الانكماش الطولي | |||||
| ظروف القولبة بالحقن | |||||
| 1. التجفيف المسبق: يجفف لمدة 4 إلى 6 ساعات عند درجة حرارة 120-150℃. | |||||
| 2. درجة حرارة البرميل: درجة الحرارة الموصى بها هي 290-330℃. | |||||
| 3. درجة حرارة القالب: درجة الحرارة الموصى بها هي 130-150℃. | |||||
| 4. ضغط الحقن: يتراوح ضغط الحقن العام بين 30-100 ميجا باسكال. لمنع تشكل النتوءات، يمكن استخدام ضغط حقن أقل. | |||||
| 5. سرعة الحقن: للحصول على منتجات مصبوبة بمظهر جيد، يمكن استخدام الحقن عالي السرعة. ومع ذلك، قد يؤدي ذلك بسهولة إلى الالتواء والاحتراق وظواهر أخرى في المنتج النهائي. لذلك، إذا كان مظهر المنتج جيدًا، فلا حاجة إلى الحقن عالي السرعة. | |||||
| 6. الضغط الخلفي: يُنصح بألا يتجاوز الضغط الخلفي 1.0 ميجا باسكال. عندما يكون القياس غير مستقر، يجب زيادة الضغط الخلفي بشكل مناسب. | |||||
| 7. سرعة اللولب: تُضبط سرعة اللولب عادة عند 40-100 دورة في الدقيقة (rpm). إذا تجاوزت 200 دورة في الدقيقة، فقد يسهل كسر الألياف الزجاجية والتسبب في تسخين الراتنج. | |||||
منتجات أخرى:

نايلون مثبط لهب قائم على النيتروجين PA66 PA6، مجتاز اختبارات السلك الساخن ولهب الإبرة وضغط الكرة. تقوية بالألياف 5%-60% قابلة للتخصيص.
النوع: KLD6006V0
نايلون مثبط لهب قائم على النيتروجين PA66، مجتاز اختبارات السلك الساخن ولهب الإبرة وضغط الكرة. تقوية بالألياف 5%-60% قابلة للتخصيص.
النوع: KLD6600V0

نايلون مثبط لهب بالفوسفور الأحمر PA66، مجتاز اختبارات السلك الساخن ولهب الإبرة وضغط الكرة. تقوية بالألياف 5%-60% قابلة للتخصيص.
النوع: KLD6606V0

نايلون مقوى مثبط لهب PA66 PA6، تقوية بالألياف 10%-50% قابلة للتخصيص
النوع: KLD6030V0
نايلون مقوى مثبط لهب PA66 PA6، تقوية بالألياف 10%-50% قابلة للتخصيص
النوع: KLD6630V0

نايلون مقوى بألياف الزجاج PA66GF PA6GF، تقوية بالألياف 10%-50% قابلة للتخصيص
النوع: KLD6030G
نايلون مقوى بألياف الزجاج PA66GF PA6GF، تقوية بالألياف 10%-50% قابلة للتخصيص
النوع: KLD6630G

نايلون مقوى ومحسّن المتانة PA66 PA6، تقوية بالألياف 10%-50% قابلة للتخصيص
النوع: KLD6030GT